

Injekcijos liejimo mašinos varžtų antgalis
Palik žinutę
I. Pagrindiniai komponentai
Purkštukas:
Atviras purkštukus yra įprasti, siūlantys pranašumą dėl žemo slėgio nuostolių, tačiau jie yra linkę „drožti“ apdorojant dervas, kuriose aukšta temperatūra ar žemas klampumas.
Norint, kad dervos, linkusios į drožlumą, vožtuvo purkštukai, tokie kaip spyruoklė - pakrauti ir slankiklis - pakrauti purkštukai, gali būti naudojami užkirsti kelią drožimui uždarant vožtuvą, kai atidaroma forma.
Varžtas:
Sraigtas yra pagrindinis įpurškimo bloko komponentas, atsakingas už plastikinės medžiagos pastumimą į priekį ir kaitinant ją išlydytą būseną.
Sraigtas paprastai yra padalintas į tiekimo skyrių, suspaudimo skyrių (perduodama sekcija) ir matavimo dalis. Pašarų skyrius pirmiausia perneša neapdorotą derva ir ją pašildo. Dervos tirpinimo šiluma suspaudimo skyriuje pirmiausia yra varžto šlyties šiluma. Santykinis judesys tarp varžto ir statinės stumia dervą link matavimo dalies. Matavimo skyrius iš suspaudimo sekcijos iki priekinio varžto galo suteikia kiekybinį plastiko plastiko kiekį.
Sraigtinio našumo parametrai apima suspaudimo santykį ir kraštinių santykį. Didesnis suspaudimo santykis pagerina maišymo vienodumą, tačiau sumažina iškrovos tūrį. Didesnis kraštinių santykis pagerina plastifikaciją, tačiau padidina gamybos ir surinkimo sudėtingumą. Patikrinkite žiedą (vožtuvas):
Išorinis patikrinimo žiedo skersmuo yra toks pat kaip ir vidinis statinės skersmuo, tačiau jo vidinis skersmuo yra didesnis už atitinkamą varžto skersmenį, leidžiantį jam laisvai judėti į priekį ir atgal tam tikrame diapazone.
Įšvirkštimo fazės metu varžtas mažina patikrinimo žiedo judesį atgal. Kai varžtas juda į priekį, patikrinimo žiedas susilieja su varžto pečiu, blokuodamas dervos atgalinį srauto kelią.
Plastifikavimo fazės metu išlydyta dervos atstumia patikrinimo žiedą nuo varžto peties, juda į priekį, kol liečiasi su varžto galvute, kur ji sustoja.
Sraigtinė galva:
Sraigtinės galvutė yra suprojektuota su kūgine forma, siekiant sumažinti atsparumą lydymui injekcijai ir neleisti išlydytos dervos sustingti varžto priekyje.
Statinė:
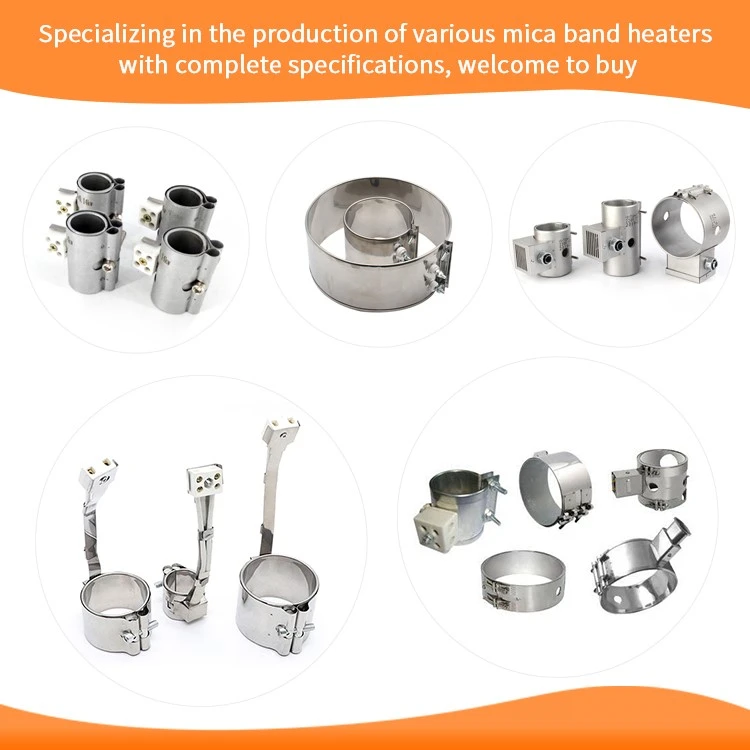
Statinė yra kritinis plastifikavimo proceso komponentas, kuriame yra varžtas ir aplinkinė elektrinės šildymo ritė.
Statinės kaitina derva ir palaiko jos klampumą, kartu atlaiko kombinuotus įtempius ir šiluminius įtempius.
Norint išvengti tokių problemų kaip sumažinta plastifikavimo talpa ir padidėjusi trintis, reikia tinkamai valdyti tarpą tarp statinės ir varžto. Ii. Darbo principas
Maitinimas: plastikinė žaliava (paprastai granuliuotas plastikas) dedamas į įpurškimo liejimo mašinos bunkerį. Hopperis yra įpurškimo bloko viršuje, o žaliava į kaitinimo zoną tiekiama sunkio jėga arba varžtų konvejerio sistema.
Lydymas: injekcijos liejimo mašinos kaitinimo zonoje plastikinės granulės kaitinamos temperatūros valdymo sistema ir palaipsniui ištirpsta į skysčio išlydytą būseną. Šildymo ritės naudoja elektrinį ar alyvos kaitinimą, kad plastikinių granulių temperatūra pakeltų tinkamą diapazoną (paprastai nuo 170 ° C iki 330 ° C, atsižvelgiant į naudojamo plastiko tipą).
Injekcija: Kai plastikas bus visiškai ištirpęs, įpurškimo varžtas greitai stumia išlydytą plastiką link įpurškimo purkštuko ir į pelėsio ertmę per purkštuką. Šis procesas turi būti labai greitai baigtas, kad būtų užtikrinta, jog išlydytas plastikas užpildo visą formą ir greitai sudaro produktą. Injekcijos slėgis paprastai yra didelis, paprastai siekia kelis šimtus megapaskalų (MPA).
Iii. Svarba
Injekcijos įrenginio veikimas daro tiesioginį poveikį injekcijos liejimo mašinos gamybos efektyvumui, produkto kokybei ir energijos suvartojimui. Aukštas - kokybės įpurškimo įrenginys užtikrina, kad plastikinė žaliava būtų tolygiai kaitinama ir greitai įpurškiama į formą, todėl atsiranda aukštas - kokybės produktas. Tuo pačiu metu pagrįstas įpurškimo slėgis ir greičio nustatymai taip pat gali padėti sumažinti energijos suvartojimą ir prailginti įrangos tarnavimo laiką.